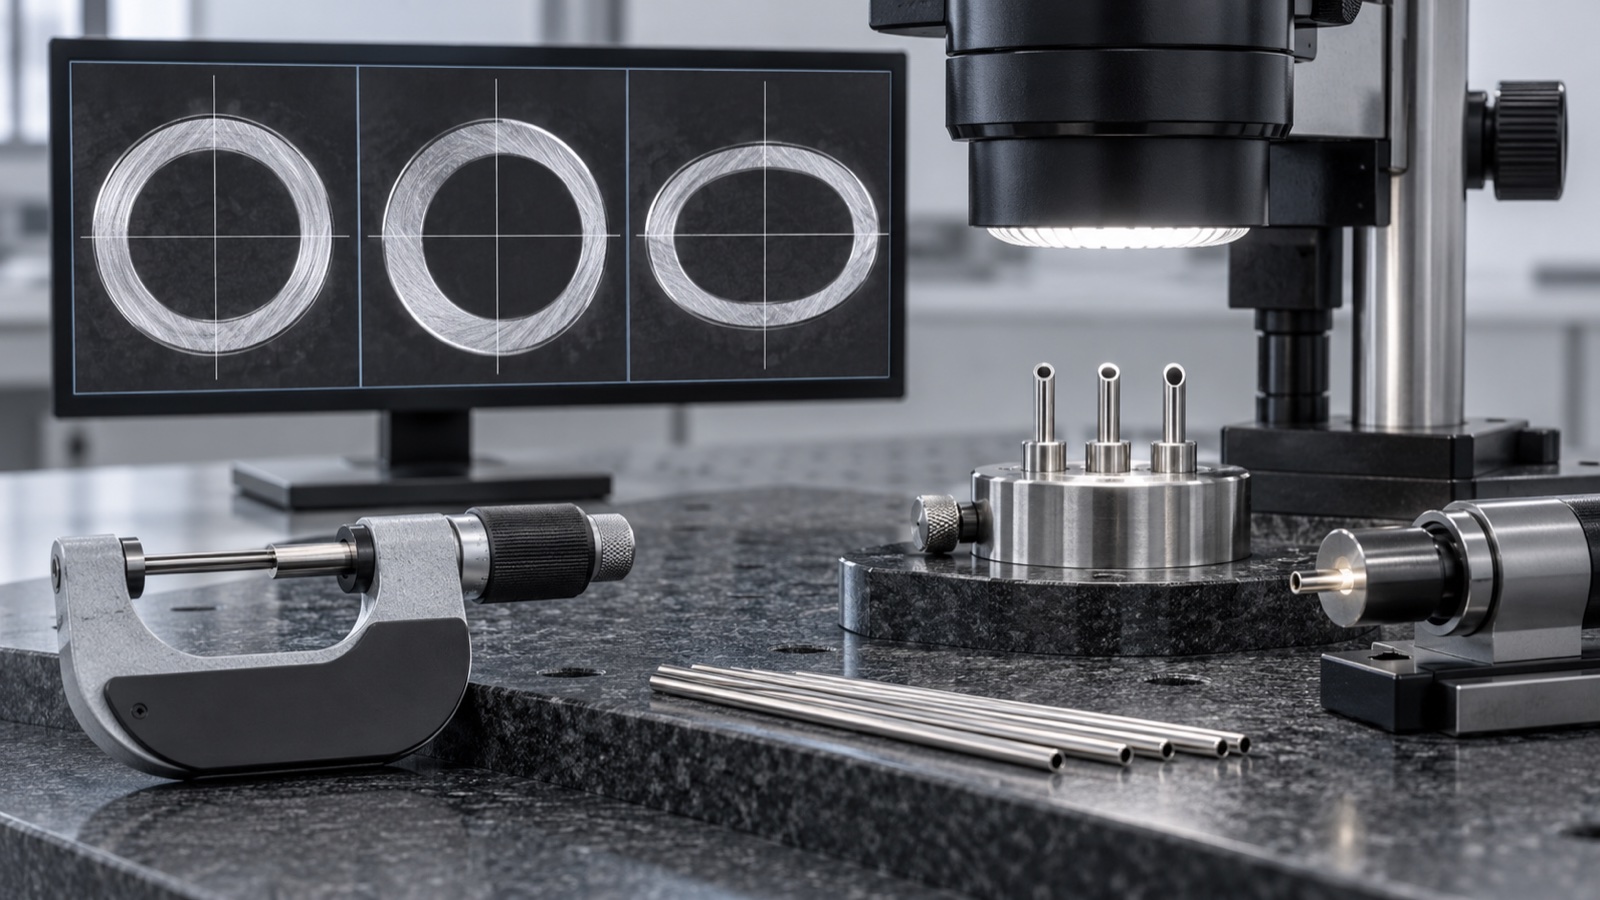
不锈钢毛细管的外径和内径分别测得合格,并不自动说明整圈壁厚均匀。内孔中心相对外圆中心发生偏移、截面出现椭圆或局部拉制不均,都可能形成薄壁点。对于焊接、扩口、缩口、弯曲、密封配合和精密流体通路,这些局部特征有时比单个平均尺寸更能解释失效。
本文围绕不锈钢毛细管壁厚均匀性、偏心、同心度与椭圆度检验给出可执行的图纸和验收框架。文中不设通用合格值;实际公差、测量方法和抽样数量应由产品功能、图纸、合同及适用标准共同确定。
外径、内径合格,为什么仍可能出现薄壁点
用外径与内径计算出的半差 (外径-内径)÷2,可以作为名义或平均壁厚的尺寸关系参考,但它无法指出同一截面上的最薄位置。例如,外圆和内孔都接近圆形,但两者中心错开时,一侧壁厚增加、另一侧壁厚减小;两组直径读数仍可能分别落在允许范围内。
此外,两点式卡尺或千分尺只读取特定方向的尺寸。若工件截面椭圆,旋转90°可能得到另一组数值。需要先确认外径、内径和壁厚公差时,可参考不锈钢毛细管规格尺寸表与公差说明。
六个容易混用的术语
| 术语 | 它回答的问题 | 常见误区 |
|---|---|---|
| 名义壁厚 | 图纸或规格中规定的目标壁厚是多少 | 把(外径-内径)÷2直接当作每一点的真实壁厚 |
| 局部壁厚 | 指定截面、指定角度上的实际材料厚度是多少 | 只测一个点就代表整圈和整支管 |
| 壁厚差 | 同一评价范围内最厚与最薄相差多少 | 未说明截面、测点数和计算范围 |
| 中心偏移 | 外圆拟合中心与内孔拟合中心相距多少 | 未经定义就直接称为“同心度” |
| 椭圆度 | 同一截面不同方向的直径差异多大 | 把两点直径差等同于完整圆度误差 |
| 圆度或同心度 | 按图纸采用的几何规范评价形状或位置 | 用企业内部百分比公式替代图纸几何公差 |
ISO 14405-1:2025规定线性尺寸的标注要求;ISO 1101:2017提供几何公差符号与解释规则。若图纸采用其他体系,应按合同指定版本执行,不能只凭术语名称猜测检验口径。
壁厚均匀性常见的三种表达方式
生产现场常用以下指标做过程控制,但名称和分母在不同企业、标准或客户文件中可能不同,必须把公式写出来。
| 表达方式 | 示例定义 | 使用前要确认 |
|---|---|---|
| 绝对壁厚差 | tmax-tmin | 最大值与最小值来自哪个截面、多少测点 |
| 相对壁厚差 | (tmax-tmin)÷tnom×100% | 分母是名义壁厚、平均壁厚还是其他约定值 |
| 中心偏移量 | 外圆拟合中心与内孔拟合中心的距离 | 拟合方法、滤波规则、有效轮廓及单位 |
| 两点式椭圆指标 | Dmax-Dmin,或再除以约定直径 | 旋转角度、测量截面和百分比的分母 |
这些公式可以帮助沟通,但不应被包装成唯一国际定义。对于关键装配件,图纸宜直接标注尺寸特性和几何特性,检验报告再列出原始测点,而不是只给一个“均匀度合格”。
四类测量方法怎么选
1. 截面制样与影像测量
在约定位置截取样环,镶嵌或固定后研磨、抛光,通过影像系统提取内外轮廓并读取多个角度的局部壁厚。这种方法能直观看到薄壁点和中心偏移,但属于破坏性检验。切割热、夹持、去毛刺和抛光都可能改变薄壁截面,制样过程必须避免压扁、拉伤或倾斜。
2. 超声测厚
在管径、壁厚、材料状态和探头条件适用时,超声方法可做非破坏测量。曲率、耦合、表面粗糙度、声速设定、近表面盲区和探头尺寸都会影响结果。应使用合适的参考试块或已知样件校核,并验证能否稳定识别目标厚度范围。
3. 外径与内径分别测量
外径可用接触式或光学方法,内径可用塞规、气动、光学或其他专用方法。但如果两项不是在同一截面、同一角度建立对应关系,就不能由两组独立数据反推出某个具体位置的局部壁厚。该方法更适合尺寸筛查,不一定足以评价偏心。
4. 工业CT或三维轮廓方法
对于高价值、复杂端部或不便破坏的零件,工业CT可提供多截面数据。但分辨率、材料伪影、阈值分割、校准与数据量都会影响结论。是否适用应通过样件验证,不能只凭设备标称分辨率判断。
取样位置比“测了几个点”更重要
毛细管沿长度方向的壁厚可能变化。只在一端测四点,不能代表整支管。检验计划应说明批次如何定义、从哪些支管取样、每支在哪些轴向位置截取、每个截面测多少角度,以及焊缝区或加工区是否单独评价。
- 轴向位置:例如头部、中部、尾部,或靠近缩口、扩口、弯曲和焊接影响区的指定距离。
- 周向位置:等角度测点、最薄点搜索,或由完整轮廓算法计算。
- 批次代表性:不同炉批、拉制批、设备班次和原料卷不应无条件混成一个样本。
- 复测规则:异常点是否复测、是否换设备复核、返工后如何重新抽样,应事先确定。
端面不垂直会让截面呈现假性椭圆或产生厚度读取偏差。制样前可结合端面垂直度与长度检验指南确认切割和定位要求。
椭圆度不等于圆度,偏心也不自动等于同心度
现场常说的椭圆度通常来自最大外径与最小外径之差,属于便于生产控制的两点式指标。严格圆度评价则基于完整轮廓、参考圆和滤波等规则。ISO 12181-1:2011定义了完整圆度轮廓相关的术语与参数,因此报告应区分“最大/最小直径差”和“圆度误差”。
同样,壁厚一侧厚、一侧薄可以提示偏心,但几何同心度涉及被测要素、基准和评价规则。ISO 5459:2024规定技术产品文件中基准与基准体系的术语、规则和表示方法。若客户只关注最小壁厚,直接规定最小局部壁厚和测量方案,有时比笼统写“同心度”更清晰。
量具、分辨力与测量不确定度
量具显示更多小数位,不代表结果一定更可靠。薄壁小口径管容易受接触力、温度、表面附着物、截面倾斜、边缘识别和操作者选择影响。检验前应确认量具编号、校准状态、测量范围、分辨力、重复性和夹具状态;接近规格边界时,还应采用双方约定的符合性判定规则。
ISO 14253-1:2017涉及考虑测量不确定度时的符合性与不符合性判定。供应方和采购方若采用不同设备,应先用同批样件做方法比对,记录系统性差异,再决定争议复验方式。
检验记录至少应保留哪些字段
| 模块 | 建议记录 |
|---|---|
| 追溯信息 | 订单号、客户料号、图号版本、材料牌号、炉批或生产批 |
| 样本信息 | 样本编号、抽样依据、轴向位置、周向零点和测点数量 |
| 测量系统 | 设备与夹具编号、校准有效期、程序版本、放大倍率或探头参数 |
| 原始数据 | 各测点壁厚、外径、内径、最大值、最小值与中心坐标 |
| 计算与判定 | 公式、分母、规格上下限、不确定度或决策规则、合格结论 |
| 异常处置 | 复测、隔离、返工、让步接收或报废记录及审批人 |
如果产品还有内孔洁净度要求,应把尺寸检验与清洗状态分开记录,避免抛光残屑或包装污染影响后续判定。可继续查看不锈钢毛细管内孔洁净度验收指南。
询价与图纸怎么写
建议一次性提供:材料牌号与状态、外径和内径或壁厚、外径/内径/局部壁厚公差、最小允许壁厚、壁厚差或中心偏移的计算公式、椭圆度或圆度要求、测量截面与测点、抽样计划、后续加工、用途、报告格式及争议复验方法。若要求来自装配功能,还应说明密封、流量、弯曲或焊接位置。
图纸条款可结合不锈钢毛细管标准、图纸与验收要点逐项核对。需要把现有参数整理成可评审询价资料,可通过联系我们提交材料、外径、内径、壁厚、长度、公差、数量、用途及检验要求。
常见问题
只用外径减内径再除以2,能验收壁厚吗?
只能得到尺寸关系上的半差,不能发现同一截面的局部薄壁点。是否足够取决于产品风险和图纸要求;需要评价均匀性时,应增加局部壁厚或完整轮廓测量。
壁厚最薄点一定在外径最小的方向吗?
不一定。内孔偏移、外圆椭圆和内孔形状会共同影响局部壁厚,最薄点需要在对应截面上实际搜索或计算。
椭圆度百分比应该除以名义外径还是平均外径?
不同文件可能采用不同分母。图纸或质量协议必须写明公式;若只写“椭圆度≤某百分比”而不定义分母,验收时容易产生争议。
截面影像测量是否一定最准确?
不一定。它能直观看到内外轮廓,但切割、镶嵌、抛光、截面倾斜、倍率校准和边缘提取都会引入误差。应通过标准件、重复测量或方法比对验证测量能力。
标准与适用边界
本文引用ISO官方页面说明术语和方法边界,不复制付费标准正文。具体产品还可能受材料标准、行业规范、客户图纸和采购订单约束;当要求冲突时,应在投产前书面确认优先级。本文用于询价与检验策划,不替代合同规定,也不构成任何企业检测能力或保证值声明。